


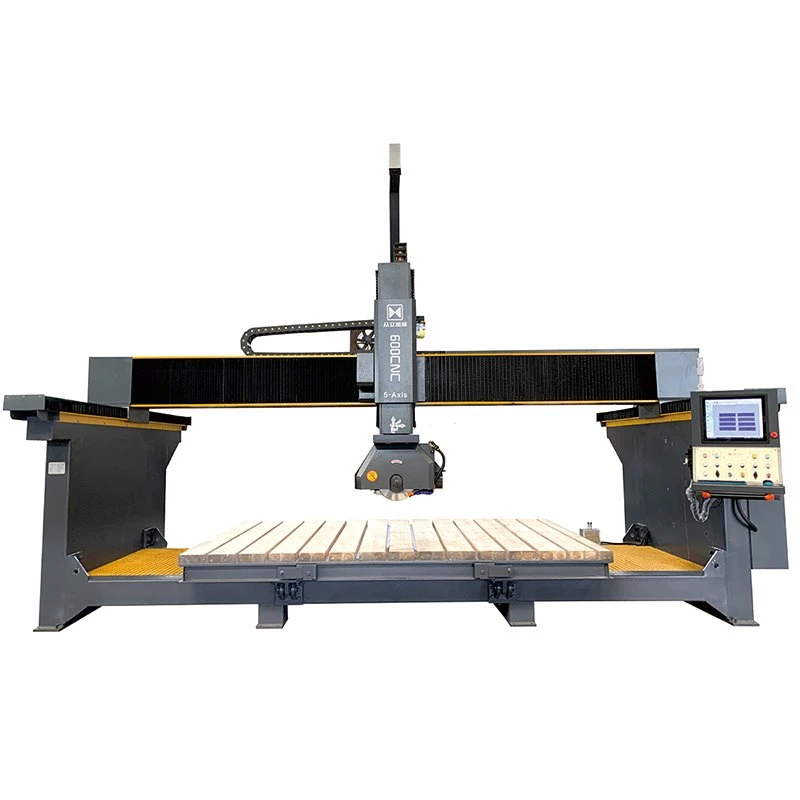


सीएनसी ग्रेनाइट काटने की मशीन
लिन्हाई झोंगली मशीनरी मैन्युफैक्चरिंग कंपनी लिमिटेड चीन में सीएनसी ग्रेनाइट कटिंग मशीन के सबसे विश्वसनीय निर्माताओं और आपूर्तिकर्ताओं में से एक है। यहां स्टॉक में टीयूवी-प्रमाणित सीएनसी ग्रेनाइट कटिंग मशीन खरीदने और हमारे कारखाने से कोटेशन प्राप्त करने के लिए आपका स्वागत है। गुणवत्तापूर्ण उत्पाद और उचित मूल्य उपलब्ध हैं।

उत्पाद पैरामीटर
|
नमूना |
ZLBS-600CNC/5A |
ZLBS-600CNC/5A (ख़ास डिज़ाइन) |
इकाई |
|
कार्य तालिका का आकार |
L3500*W2000 |
L3500*W2000 |
मिमी |
|
अधिकतम प्रसंस्करण |
L3500*W2000*H500 |
L3500*W2000*H800 |
मिमी |
|
ब्लेड का व्यास |
₵350-600 |
₵350-600 |
मिमी |
|
नियंत्रण केंद्र |
सीएनसी सिस्टम के साथ उद्योग कंप्यूटर |
सीएनसी सिस्टम के साथ उद्योग कंप्यूटर |
|
|
मोटर चलाना |
सर्वो मोटर |
सर्वो मोटर |
|
|
मुख्य मोटर शक्ति |
22 (आवृत्ति के साथ स्थायी चुंबक मोटर) |
22 (आवृत्ति के साथ स्थायी चुंबक मोटर) |
किलोवाट |
|
कुल शक्ति |
30 |
33 |
किलोवाट |
|
सिर घुमाना |
0 डिग्री -360 डिग्री |
0 डिग्री -360 डिग्री |
|
|
सिर झुका |
0 डिग्री -90 डिग्री |
0 डिग्री -90 डिग्री |
|
|
वर्कटेबल फ्लिप |
85 डिग्री |
नहीं |
|
|
पानी की खपत |
2 |
2 |
m³/h |
|
कुल वजन |
6 |
6 |
t |
|
DIMENSIONS |
L5750*W3260*H4100mm |
L5750*W3260*H4100mm |
मिमी |
|
वितरित आयाम |
L5750xW2200xH2500mm |
L5750xW2200xH2500mm |
|
|
वितरित विधि |
मुख्य भाग को एक हाई-क्यूब कंटेनर में पूरा वितरित किया गया |
मुख्य भाग को एक हाई-क्यूब कंटेनर में पूरा वितरित किया गया |
|
उद्धरण
बिक्री मूल्य (USD) के लिए सीएनसी ग्रेनाइट काटने की मशीन:
|
विकल्प: (सिस्टम)
1. 2डी/2.5डी उत्पादन के लिए "कट कैम" सॉफ्टवेयर के साथ स्व-विकसित सीएनसी प्रणाली
2. 3डी प्रोडक्शन के लिए इटली से ईएसए सिस्टम |
विकल्प: चेसिस हॉट-डिप गैल्वनाइज्ड हो |
विकल्प: सामने स्लाइडिंग दरवाजे जोड़ें |
विकल्प: डब्ल्यूऑर्कटेबल का सामना प्लास्टिक की प्लेट और रबर से किया जाना चाहिए |
उत्पाद की विशेषताएँ

01
5-एक्सिस हेवी-ड्यूटी सीएनसी मशीन
मशीन एक 5-एक्सिस हेवी-ड्यूटी सीएनसी ब्रिज सॉ मशीन है
इसकी संयुक्त संरचना है, यह कम जगह लेता है, और इसे स्थापित करना और स्थानांतरित करना आसान है।

02
स्थिति का पता लगाने के लिए एक कैमरे के साथ
यह मशीन प्लेट की स्थिति का पता लगाने और काटने की प्रक्रिया के दौरान इसे प्रदर्शित करने के लिए एक उच्च परिशुद्धता वाले कैमरे से सुसज्जित है।
यह पूरी तरह से स्वचालित मशीन है, तस्वीर लेने और डिज़ाइन स्केच को सिस्टम पर लागू करने के बाद, मशीनरी स्वचालित रूप से काम करना शुरू कर देगी।

03
वर्कटेबल टर्नओवर 85 डिग्री
स्लैब को आसानी से लोड करने के लिए इस वर्कटेबल को 85 डिग्री पर पलटा जा सकता है।

04
सिर का झुकाव 0 डिग्री -90 डिग्री, सिर का घुमाव 0 डिग्री -360 डिग्री
A अक्ष स्वचालित रूप से 0-90 डिग्री तक घूम सकता है, जबकि C अक्ष 360 डिग्री तक घूम सकता है।

05
फोर-साइड चम्फरिंग
इस मशीन में उत्कृष्ट चार-तरफा चैम्फरिंग फ़ंक्शन हैचम्फरिंग रेंज 3500x2000 मिमी।
यहां तक कि बड़े आकार के स्लैब को भी इस मॉडल से संसाधित किया जा सकता है।

06
17" कलर टच-स्क्रीन के साथ
इस मशीन में एक औद्योगिक कंप्यूटर और एक 17" रंगीन टच-स्क्रीन है।

07
सीएनसी सिस्टम और एक अंतर्निर्मित लाइब्रेरी के साथ
सिस्टम में पारंपरिक आकार के चित्रों की एक अंतर्निहित लाइब्रेरी है। यह डिज़ाइनर या काउंटरटॉप मापने वाले गेज से डीएक्सएफ प्रारूप आयात का समर्थन करता है।
ऑपरेटर फोटो लेआउट के कार्य के साथ विभिन्न प्रकार के चम्फरिंग और 3डी शेपिंग, जैसे आर्क लाइन शेपिंग और चम्फरिंग और वेव लाइन शेपिंग और चम्फरिंग की प्रक्रिया कर सकते हैं।

08
स्वचालित टूल सेटिंग गेज के साथ
एक स्वचालित टूल सेटिंग गेज सुसज्जित है जो स्वचालित रूप से ब्लेड की जांच करता है।
यह उच्च परिशुद्धता उत्पादन सुनिश्चित करता है।

09
सक्शन कप के साथ
यदि ब्लेड-कटिंग पथ में टकराव होता है, तो सक्शन कप स्वचालित रूप से स्लैब को स्थानांतरित करने में मदद करेगा।
यह पूर्ण स्वचालित उत्पादन को सक्षम बनाता है।

10
22-किलोवाट स्थायी चुंबक मोटर के साथ
इस मशीन में 22kw की परमानेंट मैग्नेट मोटर है
यह स्वचालित रूप से आउटपुट पावर, शक्ति को समायोजित कर सकता है, और बिजली की बचत और पर्यावरण के अनुकूल है.
एप्लिकेशन वीडियो
अनुप्रयोग चित्र


लदान


फ़ैक्टरी शो


सम्मान
ZL मशीन की स्थापना 1993 में हुई थी, और यह पत्थर मशीन निर्माण में माहिर है।
30 से अधिक वर्षों के विकास के बाद, हम चीन में सबसे अधिक प्रतिस्पर्धी उद्यमों में से एक बन गए हैं। हमारे पास कई पेटेंट हैं और हमने सम्मान जीता है"चीन के शीर्ष दस उद्यम(पत्थर मशीनरी)", "क्रेडिट एवं सेवा के लिए चीन एएए ग्रेड एंटरप्राइज(पत्थर मशीनरी)", "चीन प्रतिस्पर्धी उद्यम(स्टोन मशीनरी)", आदि। और हमने ISO9001, ISO2000, चीन व्यावसायिक स्वास्थ्य और सुरक्षा, CE, आदि का गुणवत्ता प्रमाणन प्राप्त किया है।


उद्योग सूचना साझाकरण
ग्रेनाइट बाहरी दीवारों के निर्माण के मुख्य बिंदु
ग्रेनाइट स्लैब की स्थापना से पहले निर्माण तैयारी कार्य में मुख्य रूप से बड़े निर्माण चित्र, सामग्री चयन और प्री-असेंबली, बेस ट्रीटमेंट, इलास्टिक लाइनें आदि शामिल हैं।
1. निर्माण के बाद के चित्र
निर्माण चित्र और मापी गई दीवार और स्तंभ के सामने के आकार और आकार और डिज़ाइन में निर्दिष्ट सामना करने वाले पैनलों के बीच की संयुक्त चौड़ाई के अनुसार, एक बड़ा ब्लॉक आरेख और एक विस्तृत नोड आरेख बनाएं, और पैनलों के आकार, मात्रा, स्थापना अनुक्रम संख्या और प्रसंस्करण का निर्धारण करें। प्रसंस्करण आदेश और स्थापना के आधार के रूप में आवश्यकताएँ, आदि।
2. सामग्री का चयन और पूर्व संयोजन
सामग्री चयन कार्य में मुख्य रूप से निर्माण चित्रों के अनुसार आवश्यक बोर्डों के ज्यामितीय आयामों की जांच करना और उन्हें त्रुटियों के आकार के अनुसार वर्गीकृत करना, बोर्डों की पॉलिश सतहों पर दोषों की जांच करना और बनावट और रंग के अनुसार उन्हें वर्गीकृत करना शामिल है।
दोषपूर्ण बोर्डों का आकार बदला जाना चाहिए या अदृश्य स्थानों पर स्थापित किया जाना चाहिए। सामग्री को टुकड़े-टुकड़े करके चुना जाना चाहिए। टूटे हुए, बदरंग, स्थानीय दोषों वाले या गायब किनारों और कोनों वाले को अलग से ढेर कर दिया जाएगा। टूटे हुए बोर्डों को एपॉक्सी राल चिपकने वाले से जोड़ा जा सकता है।
सामग्री का चयन और मरम्मत कार्य पूरा होने के बाद, प्री-असेंबली की जा सकती है। कसकर मिलान और समान जोड़ों के उद्देश्य को प्राप्त करने के लिए, बोर्डों को डिज़ाइन चित्रों के अनुसार पूर्व-इकट्ठा किया जाना चाहिए, और पूर्व-इकट्ठे बोर्डों को क्रमांकित किया जाना चाहिए। निर्माण प्रक्रियाओं के अनुसार संख्याएँ ऊपर से नीचे तक होनी चाहिए। नीचे दिए गए लेआउट के अनुसार, सूर्य के कोनों पर प्लेटों के लिए, कोनों को डिजाइन चित्रों के अनुसार जमीन और कोने में रखा जाना चाहिए।
3. सब्सट्रेट उपचार
ग्रेनाइट स्लैब स्थापित करने से पहले, दीवारों, स्तंभों और अन्य सबस्ट्रेट्स का सावधानीपूर्वक उपचार स्थापना के बाद सजावटी पैनलों को खोखला होने और गिरने से रोकने की कुंजी है। बेस बॉडी में पर्याप्त स्थिरता और कठोरता होनी चाहिए, और बेस बॉडी की सतह सपाट और चिकनी होनी चाहिए। ईंट की दीवारों के लिए, उभरे हुए मोर्टार जोड़ों को अवतल जोड़ों में बनाने के लिए साफ किया जाना चाहिए, और दीवार में छेद की मरम्मत की जानी चाहिए।
कंक्रीट की दीवारों और स्तंभों के लिए, मोर्टार की बॉन्डिंग ताकत को बढ़ाने के लिए उन्हें कंक्रीट इंटरफेस एजेंट के साथ खुरदरा या पेंट किया जाना चाहिए। सब्सट्रेट की सतह पर बचे हुए मोर्टार, धूल और तेल के दाग को तार ब्रश से साफ किया जाना चाहिए और पानी से धोया जाना चाहिए। जांचें कि एम्बेडेड धातु भागों के विनिर्देश, मात्रा और लेआउट निर्माण चित्र के अनुरूप हैं या नहीं। यदि कोई त्रुटि पाई जाए तो उसका त्वरित निस्तारण किया जाए।
4. लोचदार रेखा
नियंत्रण रेखाएं और ब्लॉक लाइनें चलाएं, इनडोर दीवार पर 500 मिमी क्षैतिज नियंत्रण रेखा पॉप अप करें, और खंभों पर सामने की केंद्र रेखा पॉप अप करें; बाहर प्रत्येक मंजिल पर ±0.000 और क्षैतिज उन्नयन नियंत्रण रेखाएँ चलाएँ, और आरेख के अनुसार ब्लॉक रेखाएँ चलाएँ। बड़े पैमाने पर निर्माण से पहले डिजाइन के अनुसार नमूना अवश्य बनाना चाहिए। निरीक्षण पास करने के बाद, वास्तविक नमूना ऑपरेटर को बताया जाना चाहिए।
ˆ
गीली निर्माण तकनीक
1. स्टील की जाली को बांधना: ऊर्ध्वाधर सलाखों (Φ8) या क्षैतिज पट्टियों (Φ6-Φ8) को आधार में एम्बेडेड Φ6-Φ8 यू-आकार के एम्बेडेड भागों से मजबूती से बांधें। ऊर्ध्वाधर स्टील बार रिक्ति को सजावटी पैनल की चौड़ाई के अनुसार सेट किया जा सकता है। क्षैतिज स्टील बार की दूरी सजावटी पैनल के ऊर्ध्वाधर आयाम से 20 ~ 30 मिमी कम है। यदि बेस बॉडी में पूर्व-एम्बेडेड स्टील बार नहीं हैं, तो इसे ठीक करने के लिए M16 विस्तार बोल्ट का उपयोग किया जा सकता है।
2. ड्रिलिंग: अनुभाग का ऑर्डर करते समय इसे आमतौर पर निर्माता द्वारा संसाधित किया जाता है।
3. सजावटी पैनल स्थापित करें: सजावटी पैनल स्थापित करने से पहले सब्सट्रेट को पानी से गीला किया जाना चाहिए। सजावटी पैनल स्थापित करते समय, आपको पहले निचले हिस्से में पहली ईंट की स्थापना स्थिति निर्धारित करनी चाहिए। विधि यह है कि तार को ऊपर से नीचे तक लटकाने के लिए वायर ड्रॉप का उपयोग किया जाए। ग्राउटिंग जोड़ की चौड़ाई और स्टील जाल के आकार के अनुसार, बोर्ड की सतह और आधार परत के बीच की दूरी निर्धारित करें और इसे जमीन पर फेंक दें। दीवार के कोने या स्तंभ के किनारे पर बोर्ड की पहली परत का रूपरेखा आकार बनाएं। लाइन बनाएं, फिर बोर्ड की पहली परत के निचले किनारे को दीवार पर लगाएं। यदि झालर बोर्ड है तो झालर बोर्ड की ऊंचाई रेखा को पहले बजाना चाहिए। पूर्व-व्यवस्थित क्रमांकित लिबास पैनलों के अनुसार सीट।
स्थापना क्रम आम तौर पर नीचे से ऊपर तक होता है, प्रत्येक परत मध्य या एक छोर से शुरू होती है। सिलेंडर को दक्षिणावर्त स्थापित किया जा सकता है, आमतौर पर सामने से शुरू करके। बोर्डों की पहली परत स्थापित होने के बाद, ऊर्ध्वाधरता खोजने के लिए एक रूलर का उपयोग करें, समतलन खोजने के लिए एक क्षैतिज आयाम का उपयोग करें, और यिन और यांग कोण खोजने के लिए एक वर्गाकार रूलर का उपयोग करें। यदि समस्याएँ पाई जाती हैं, तो लकड़ी के वेजेज को समायोजित किया जा सकता है और काउंटरवुड्स के बीच अंतराल को एक समान और ऊपरी उद्घाटन को सीधा करने के लिए सीसे की चादरों से गद्देदार बनाया जा सकता है।
ग्राउटिंग के दौरान बोर्डों को भटकने और विस्थापित होने से रोकने के लिए, ऊर्ध्वाधरता और क्षैतिजता को प्रभावित करने के लिए, अस्थायी फिक्सिंग उपाय किए जाने चाहिए, जैसे कि कॉलम के प्रत्येक फेसिंग पैनल पर चौकोर लकड़ी या छोटे कोण वाले स्टील से बने कम से कम दो कॉलम फेसिंग सेक्शन। थोड़े बड़े पोस्ट हूप को सुरक्षित रूप से जकड़ें और फिर इसे लकड़ी के वेजेज से कस लें।
4. ग्राउटिंग: यह जांचने के बाद कि बोर्ड की सभी गुणवत्ताएं आवश्यकताओं को पूरा करती हैं, 8 ~ 15 सेमी की मोर्टार स्थिरता के साथ, परतों में कॉलम को ग्राउट करने के लिए 1: 2.5 सीमेंट मोर्टार का उपयोग करें। प्रत्येक परत की मोटाई आम तौर पर 150 ~ 200 मिमी है, और सजावटी पैनल की ऊंचाई के 1/3 से कम होनी चाहिए। धीरे से डालने और ठोकने के लिए एक छोटी स्टील ड्रिल का उपयोग करें। बोर्ड के विस्तार से बचने के लिए इसे जोर से न डालें या ठोकें नहीं। एक बार जब सजावटी पैनल का विस्तार मिल जाए, तो ऊर्ध्वाधरता को समय पर समायोजित किया जाना चाहिए। ग्राउटिंग की पहली परत शुरू में सेट होने के बाद, दूसरी परत को तब तक ग्राउट करें जब तक ग्राउटिंग सजावटी पैनल के शीर्ष से 50 से 100 मिमी दूर बंद न हो जाए, और शेष को ऊपरी और निचली परतों के बीच ग्राउटिंग जोड़ के रूप में उपयोग किया जाता है।
5. सफाई: इससे पहले कि सजावटी पैनल की पहली परत में मोर्टार जम जाए, शीर्ष पर बचे हुए घोल को साफ कर लें। मोर्टार के जमने के बाद, लकड़ी के वेजेज को हटा दें, अंतराल में मलबे को साफ करें, और फिर पैनलों की दूसरी परत स्थापित करें।
6. कल्किंग: सभी सजावटी पैनल स्थापित होने के बाद, सतह को साफ करें, फिर कल्किंग के लिए चयनित कल्किंग सामग्री का उपयोग करें, और किनारों को पोंछकर साफ करें। कल्किंग करते समय, सुनिश्चित करें कि कल्किंग सघन और रंग में एक समान हो।
7. वैक्सिंग: सतह को साफ करने के लिए उसे अच्छी तरह से साफ करें और फिर तैयार उत्पाद की सुरक्षा के लिए वैक्स करें।
8. स्वीकृति: स्वीकृति प्रासंगिक मानकों के अनुसार की जाएगी।
गुणवत्ता की आवश्यकताएँ
1. प्लेटों को सख्ती से स्वीकार किया जाना चाहिए और जांचा जाना चाहिए, और विनिर्देशों और आयामों को डिजाइन आवश्यकताओं को पूरा करना चाहिए। टूटे हुए और अधूरे बोर्डों का उपयोग निषिद्ध है। प्लेट की न्यूनतम मोटाई 20 मिमी से कम नहीं होगी।
2. एंकर को दीवार से संपर्क करना चाहिए और बोल्ट के साथ मजबूती से लगाया जाना चाहिए। सामान्य लोहे के हिस्से और उनकी वेल्डिंग जंगरोधी होनी चाहिए।
3. जाली के जोड़ों का सीधापन डिज़ाइन की आवश्यकताओं को पूरा करता है, बोर्ड के जोड़ सम हैं, और सीलेंट को बिना रिसाव के भरा और मजबूती से भरा जाना चाहिए।
4. तैयार उत्पाद की सुरक्षा पर ध्यान दें. कॉलम और दरवाजे और खिड़की के कवर स्थापित होने के बाद, बाहरी कोनों को समय रहते लकड़ी के बोर्ड से संरक्षित किया जाना चाहिए। शेल्फ़ हटाते समय सावधान रहें कि दीवार से न टकराएँ।
सामान्य गुणवत्ता समस्याओं की रोकथाम
ग्रेनाइट स्लैब पर क्षार वापसी और ठंढ बाहरी दीवार ग्रेनाइट स्लैब की एक आम गुणवत्ता की समस्या है, खासकर जब बाहरी दीवार में ओवरहैंग और गलियारे जैसी वर्षा-परिरक्षण सुविधाएं नहीं होती हैं। क्षार में लौटने और घर के अंदर पाला उगलने की घटना देखना दुर्लभ है। यह स्पष्ट है कि ग्रेनाइट प्लेट लिबास पर क्षार रिटर्न फ्रॉस्ट पानी में घुले क्षार समाधान के कारण होता है जो रिसाव होने पर वायुमंडल में प्लेटों के बीच अंतराल से बहता है, और प्लेट के बारीक छिद्रों से रिसता है। जब घोल वायुमंडल में कार्बन डाइऑक्साइड के संपर्क में आता है, तो यह पानी में अघुलनशील कार्बोनिक एसिड, नमक और सल्फेट बनाने के लिए प्रतिक्रिया करता है। घोल कठोर है और इसमें मजबूत आसंजन है, जिससे इसे साफ करना मुश्किल हो जाता है।
उपरोक्त समस्याओं को हल करने के लिए हमें निम्नलिखित बिंदुओं से शुरुआत करनी चाहिए:
1. चिपकाने से पहले, बोर्ड के पिछले हिस्से को अभेद्यता से उपचारित किया जाना चाहिए। सबसे पहले, बोर्ड के पीछे की तरफ तैरते हुए मलबे और धूल को साफ करें और एक नम कपड़े से पोंछकर साफ करें। फिर मिट्टी पर दो बार 107 गोंद लगाएं। ब्रश करने के बाद सुखा लें और कम से कम 7 दिनों तक छाया में रखें। दिन, ब्रश करने वाला घोल समान होना चाहिए और कोई रिसाव नहीं होना चाहिए। ब्रश करने वाले घोल की स्थिरता ब्रश झाड़ू को नहीं काटनी चाहिए, लेकिन बहुत पतली नहीं होनी चाहिए।
2. दीवार के शीर्ष को एक बोर्ड से दबाया जाना चाहिए, और सामने वाले बोर्ड के साथ चौराहे पर 45 डिग्री का कोण या किनारा बनाया जाना चाहिए। कोने के बोर्डों के बीच का जोड़ 1.5~2 मिमी होना चाहिए, और जोड़ का मध्य भाग 5 मिमी होना चाहिए। गहराई के भीतर के मोर्टार को साफ किया जाना चाहिए, और अंत में सील करने से पहले सीलेंट से भरें।
3. बोर्ड जोड़ों के साथ काम करते समय, संयुक्त सतह के 5 मिमी के भीतर मोर्टार को किसी भी समय साफ किया जाना चाहिए, और अंतिम सीलिंग से पहले उसी रंग का सीलेंट कसकर भरा जाना चाहिए। इससे समग्र स्वरूप पर कोई प्रभाव नहीं पड़ेगा। उपरोक्त उपायों के माध्यम से, ग्रेनाइट प्लेट बाहरी दीवार लिबास परियोजनाओं में कई अन्वेषण और कार्यान्वयन किए गए हैं, और क्षार वापसी और ठंढ थूकने की आम समस्या को मूल रूप से समाप्त कर दिया गया है।
लोकप्रिय टैग: सीएनसी ग्रेनाइट काटने की मशीन, चीन सीएनसी ग्रेनाइट काटने की मशीन निर्माता, आपूर्तिकर्ता, कारखाने, टीयूवी-प्रमाणित
की एक जोड़ी
बिल्डिंग पत्थर काटने की मशीनअगले
नहींशायद तुम्हे यह भी अच्छा लगे


जांच भेजें